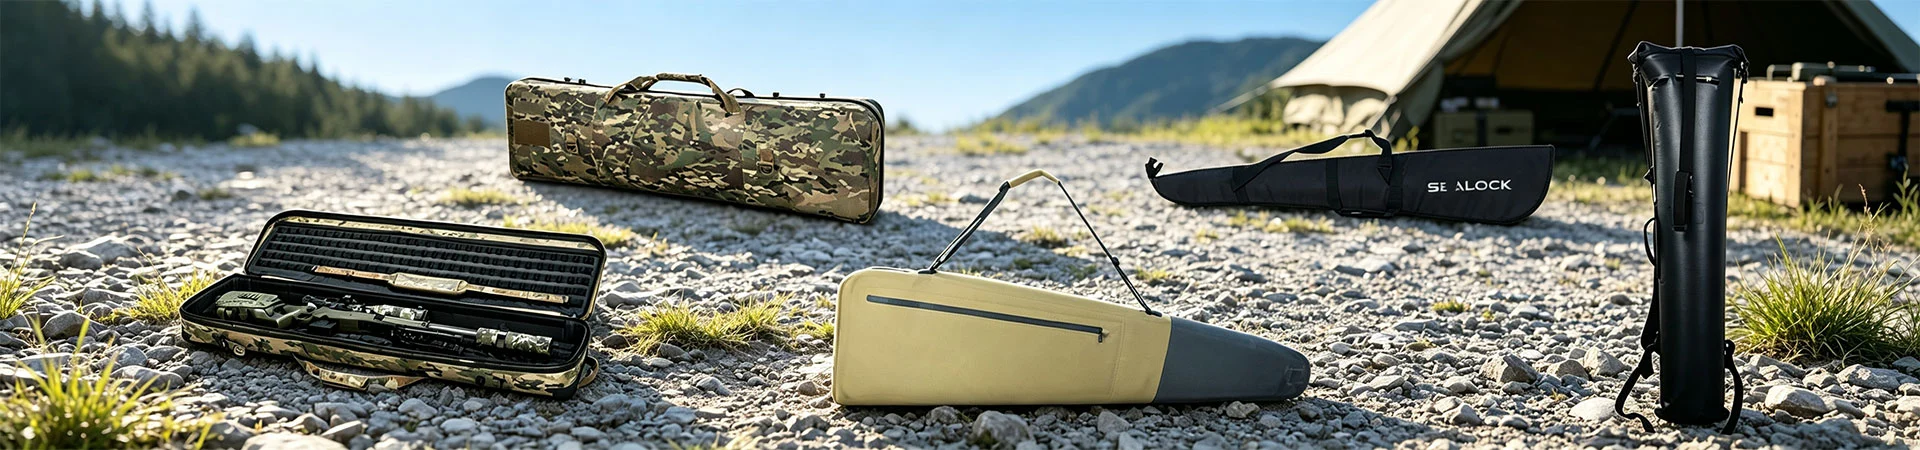
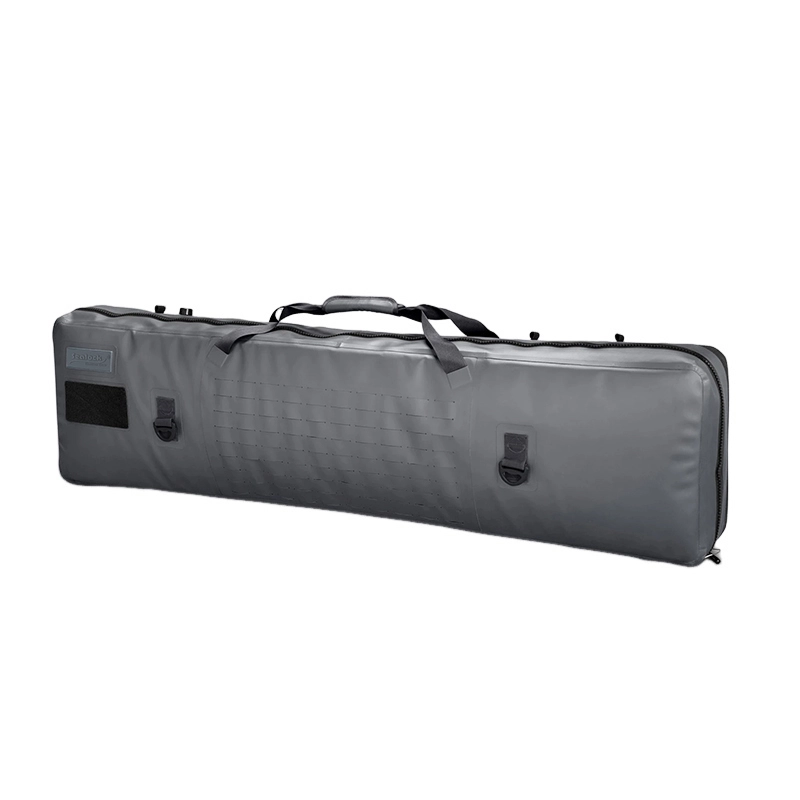
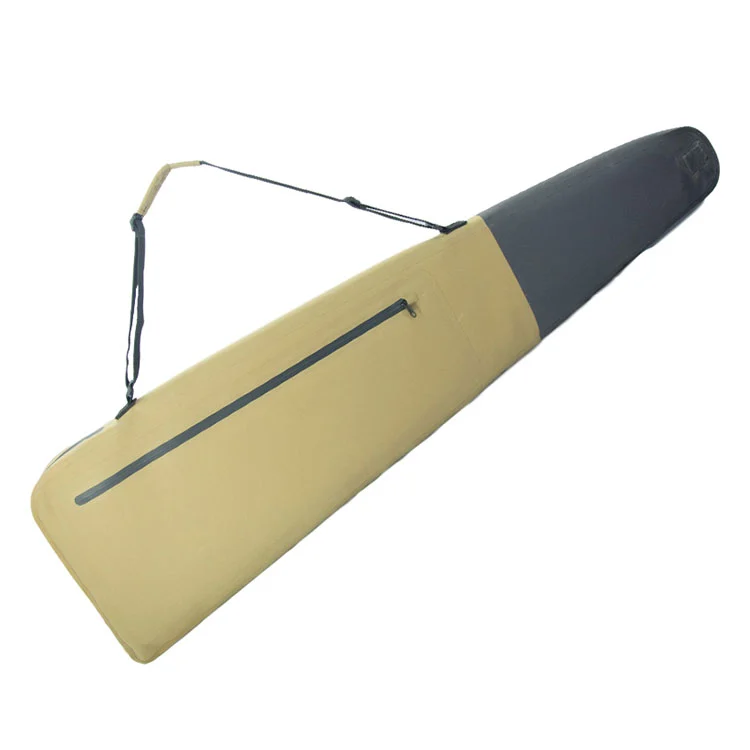
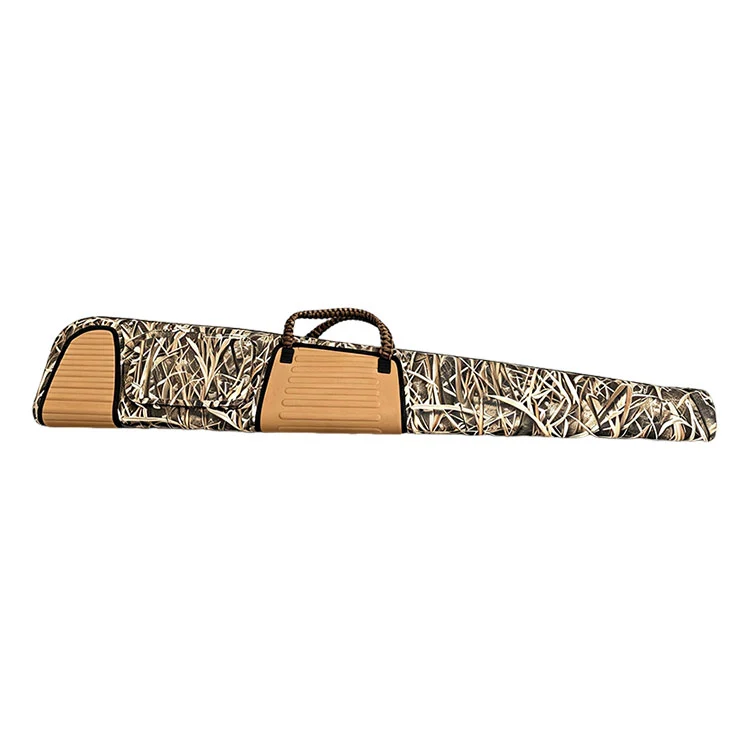
Det SL-E603 HF-svetsade pistolhöljet mäter 122 × 30 × 8 cm vid cirka 1,1 kg med en inre kapacitet på cirka 25–30 L. Det laminerade 840D TPU-skalet är format på dedikerade elektrodverktyg vid 27,12 MHz som en kropp i ett stycke med en rundad kammare och dragkedjeförsedd dragkammare med dragkedjor svetsad i kroppssömmen och klassad IPX7. Svetsning körs internt i Dongguan, Kina och Ho Chi Minh City, Vietnam. MOQ 300 st, prover inom 7–10 dagar.
Svetsparametrar – effekt, elektrodtryck och uppehållstid – ställs in och registreras för varje inkommande tygsats, och ett första artikelprov testas destruktivt i början av varje produktionskörning. Böjda svetsar vid kolvradien fläktestas som en separat sektion. Parameterposter är tillgängliga för OEM-kvalitetsfiler.
Svetsbarheten beror på molekylär polaritet. TPU och PVC svetsar rent; polyeten och polypropen är opolära och kan inte RF-svetsas; obestruket nylon eller polyester kräver ett svetsbart laminat. Den vävda 840D-basen har nötningsbeständighet och TPU-laminatet ger både den vattentäta barriären och det svetsbara lagret.
Ett svetsat skal i ett stycke som visar den kammare profilen och den svetsade fickan
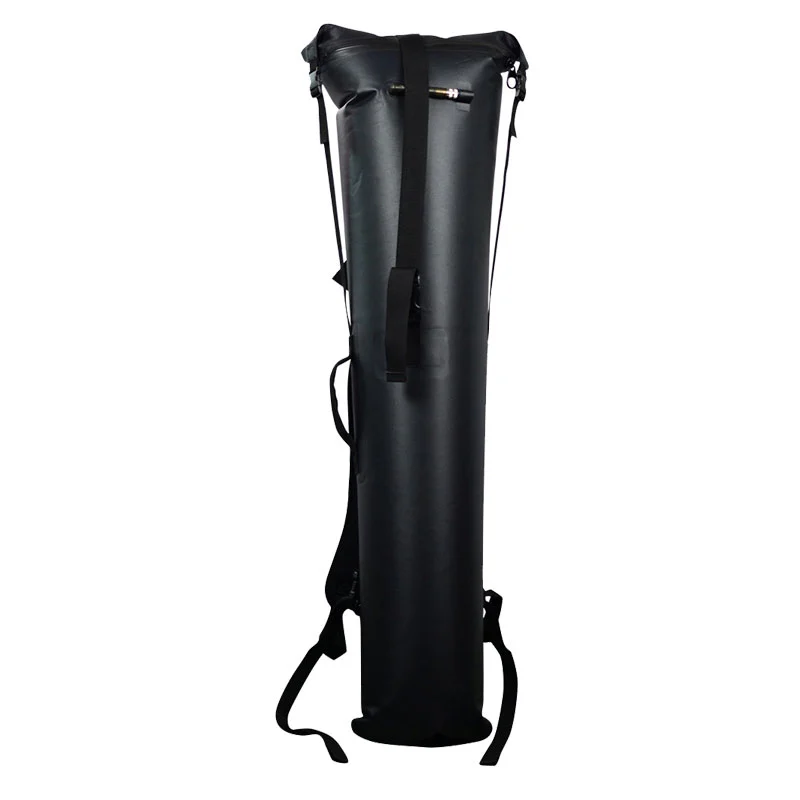
Vad gör detta skal svårare att svetsa än ett rör
En cylindrisk torrpåse är en rak söm som upprepas. En kammarvapenlåda är det inte.
Särdrag
Svetskonsekvens
Rundad kolvkammare
Böjd svetsbana; elektrodverktyg formade efter radien
Avsmalnande trumkammare
Svetsbredden måste vara konstant när panelen smalnar av
Platt 8 cm profil
Två stora ytor möts vid en smal kantsvets snarare än ett rullat rör
Svetsad tillbehörsficka
En andra svetsoperation på en redan svetsad yta
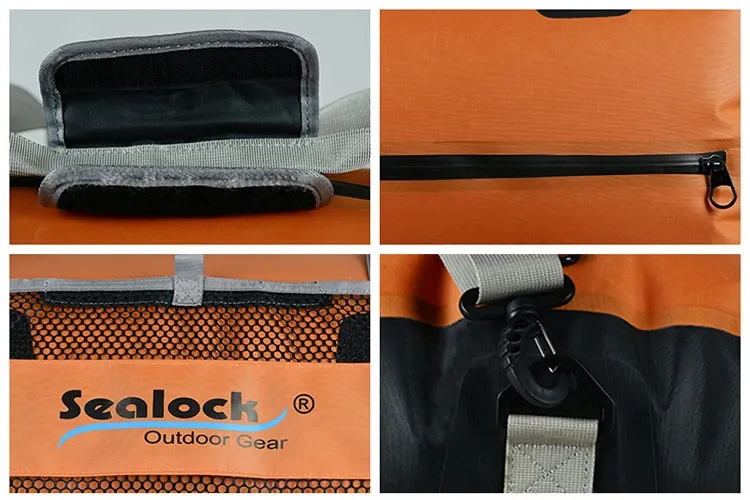
Dragkedja svetsad i sömmen
Olika material förenades i samma operation
Remsankarlappar
Hybridsvetsning vid punktbelastningslägen
Var och en av dessa är ett separat verktygs- och parameterbeslut. Det är därför en kammare HF-svetsad pistolhylsa har högre utvecklingskostnader än ett rör och varför vi citerar verktyg uttryckligen snarare än att vika det till ett enhetspris.
De tre variablerna
Frekvensen bestäms av utrustningen. Allt en operatör kan göra fel sitter i tre inställningar, fastställda för varje inkommande tygsats och registreras.
Variabel
Fungera
Om inställt för lågt
Om satt för högt
Driva
Värmegenereringshastighet i fogen
Under-fused; sömmen separerar rent
Material bränns eller förtunnas vid svetsen
Elektrodtryck
Tvingar samman uppmjukade lager
Ofullständig sammansmältning över svetsbredden
Material förskjutet; svetsförtunning
Uppehållstid
Total energi in i leden
Kallsvets med dålig bindningsstyrka
Överhettning och sprödhet
Kylning under tryck är det fjärde steget och det som oftast hoppas över i lågkostnadsproduktion. Att släppa elektroden innan den smälta polymeren stelnar på nytt lämnar en fog som ser korrekt ut och dras isär under belastning.
Varför bara vissa material svetsar
Processen beror på molekylär polaritet. En polymer med en dipol reagerar på växelfältet och värmer internt; en opolär polymer reagerar inte alls, oavsett vilken effekt som appliceras.
Material
RF svetsbar
Notera
TPU
Ja
Starkt polär; svetsar rent — SL-E603-skalet
PVC
Ja
Starkt polär; svetsar bra, lägre kostnad, tyngre
PU-belagd
Varierar
Beror på beläggningens sammansättning och tjocklek
Polyeten
Inga
Icke-polär; behöver varmluft eller ultraljudsmetoder
Polypropen
Inga
Icke-polär; ej RF-svetsbar
Obelagd nylon eller polyester
Inga
Enbart bastyg kan inte svetsas
Det är därför skalet är specificerat som TPU-laminerat snarare än som ett vävt tyg. Den 840D vävda basen har nötningsbeständighet; TPU-laminatet är både den vattentäta barriären och lagret som möjliggör svetsning.
Acceptanskriteriet
Destruktivt avskalningstest: på ett korrekt svetsat prov går modertyget sönder innan svetsen separeras. En söm som öppnar rent längs svetslinjen indikerar otillräcklig energi in i fogen och utlöser en parametergranskning innan produktionen fortsätter. Detta körs i början av varje produktionskörning, och posterna är tillgängliga för OEM-kvalitetsfiler.
Vad svetsning tar bort från fellistan
Felläge på ett ihopsytt fodral
På ett svetsat skal
Sömtejp lyfter efter värme- och tvättcykler
Inget band närvarande
Nålperforeringar öppnas igen när limmet åldras
Inga perforeringar finns
Stygn fungerar löst under vibrationer
Inga sömmar i den vattentäta kroppen
Ficksöm läcker efter att ha sytts genom skalet
Ficka svetsad på en kontinuerlig yta
Bandankare genomborrar barriären
Ankare svetsade till förstärkningslappar
Aggressiv rengöring lyfter en tejpkant
Skalet kan skrubbas och spolas
Specifikation
Punkt
Specifikation
Modell
SL-E603
Produkttyp
Helsvetsad vattentät gevärsväska
Storlek
122 × 30 × 8 cm (uppskattad)
Vikt
ca. 1,1 kg (uppskattad)
Intern kapacitet
ca. 25–30 L
Skalmaterial
840D TPU laminerat tyg
Konstruktion
RF-svetsad kropp i ett stycke
Typ av söm
Högfrekvenssvetsade, värmeförseglade kanter
Vattentät betyg
IPX7
Stängning
Vattentät dragkedja
Tillbehörsficka
1 svetsad vattentät ficka med dragkedja
Profil
Rundad kolvkammare, avsmalnande pipkammare
Bära
Justerbar avtagbar axelrem + förstärkt handtag
Färgställningar
Kaki / Svart / Armygrön, tvåfärgad
Skjutvapenkompatibilitet
Jakt, bult-action, taktiska gevär; hagelgevär
MOQ
300 st
Exempel ledtid
7–10 dagar
Produktions ledtid
30–45 dagar
OEM / ODM
Stöds
Ursprung
Kina
Svetsade utvecklingsalternativ
Alternativ
Anteckningar
Anpassad kroppslängd
Nytt elektrodverktyg utvecklat efter behov
Kammarprofil
Stoppradie och tunnavsmalning justerbar
Skalmaterial
840D TPU standard; 500D PVC presenning alternativ
PVC-fri specifikation
TPU-konstruktion genomgående
Svetsad logotyp patch
Appliceras utan att genomborra skalet
Fickkonfiguration
Storlek, position eller en andra svetsad ficka
Färgdelad
Tvåfärgade svetsade paneler i valfri kombination
Parameterdokumentation
Svetsjournaler tillhandahålls för kvalitetsfiler
Produktionssekvens
1. Inkommande tyginspektion och svetsbarhetsprövning på partiet
2. Inställning av svetsparameter — effekt, tryck, uppehåll registreras per batch
3. Första artikelsvetsprov och destruktivt avskalningstest
4. Precisionsskärning av paneler till kammarutvecklingen
5. RF-svetsning av kolvkammarens radie
6. RF-svetsning av den avsmalnande cylinderkammaren och kantsömmarna
7. Svetsad infästning av tillbehörsfickan och blixtlåssöm
8. Hybridsvetsning av bandankare och handtagsfästen
9. Nedsänkningsverifiering mot IPX7-villkoret
10. Slutbesiktning och exportförpackning
Svetsinspektion
Kontrollera
Metod
Frekvens
Materialsvetsbarhet
Provsvets på inkommande batch
Varje batch
Parameterpost
Effekt, tryck, dwell loggas
Varje batch
Första artikel peeling
Destruktiv peeling på en provsvets
Start på varje löprunda
Svetsutseende och kantdefinition
Visuellt, i process
Kontinuerlig
Svetsbreddskonsistens
Mätt mot godkänt prov
Provtagning
Svets med krökt tvärsnitt
Visuellt vid kolvradien
100 %
Färdig vattenintegritet
Nedsänkningskontroll
Per godkänd provtagningsplan
Svetsförsök
Rättegång
Metod
Resultat
Sömskal
Destruktiv peeling på ett svetsat prov
Föräldertyget revs sönder innan sömmen separerade
Böjd svetsintegritet
Skaltest vid kolvradien specifikt
Hålls lika med raka svetsar
IPX7 nedsänkning
Förseglad hölje nedsänkt till 1 m i 30 minuter
Inget inträngning vid någon svetsad söm
Sömflex trötthet
Upprepad böjning vid svetslinjen
Ingen sprickbildning eller separation
Hydrolysbeständighet
Långvarig exponering för varm fukt
Ingen sömmjukning eller delaminering
Integritet vid låg temperatur
Böjd efter 12 timmar vid -20 °C
Sömmar intakta; ingen spröd fraktur
Skrubba och slanga
Upprepad aggressiv rengöring av sömområdena
Ingen nedbrytning; ingen tejpkant att lyfta
Drag av ankarlapp
Ihållande belastning vid svetsade remmar
Ingen separation av den svetsade lappen
Tillverkningsförmåga
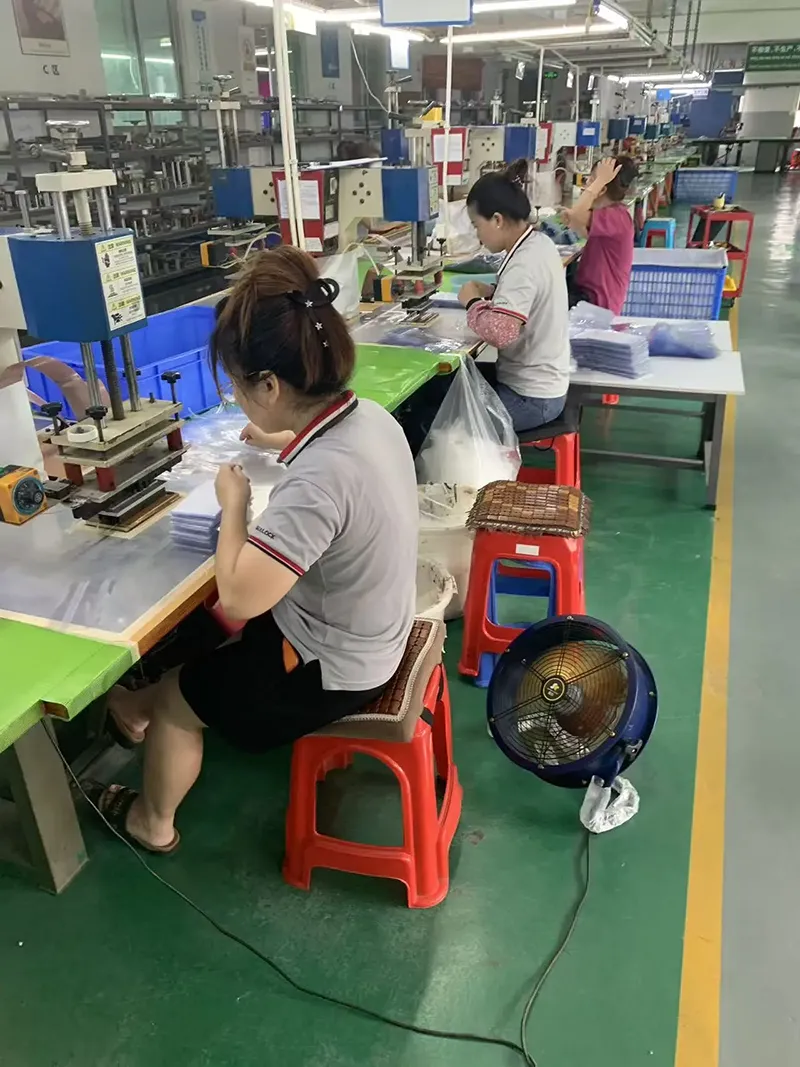
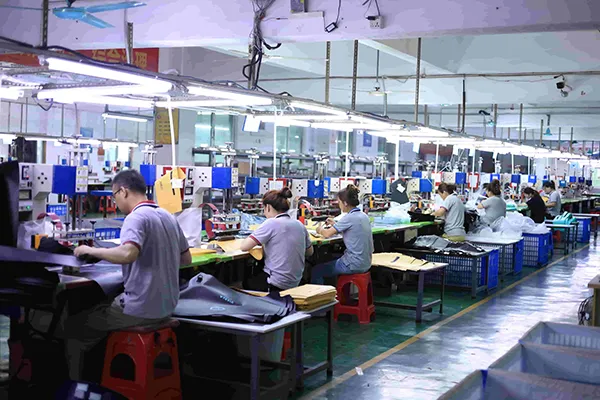
Högfrekvent svetsning är kapitalutrustning snarare än en underleverantör. Våra svetslinjer körs internt i Dongguan, Kina och Ho Chi Minh-staden, Vietnam, elektrodverktyg utvecklas internt för anpassade former, svetsbarhet testas på varje inkommande sats, och svetslinjen och inspektionsprocessen är öppna för granskning av köparen.
Nyligen arbete
Kanada — jaktmärkesverktygsprojekt
Varumärket ville ha en djupare kolvkammare för vapen med justerbara kammar, vilket ändrade svetsradien snarare än bara en dimension. Vi utvecklade nya elektrodverktyg för den reviderade kurvan och skalade den krökta sektionen specifikt innan godkännande, eftersom en krökt svets är där verktygsfelet visar sig först. 450 st, 47 dagar inklusive verktyg.
Nederländerna — importörens kvalitetsfil
Deras efterlevnadsteam krävde svetsparameterposter per batch tillsammans med nedsänkningsrapporten, efter att de tidigare accepterat en leverantörs muntliga försäkran. Vi tillhandahöll loggade kraft-, tryck- och uppehållssiffror med försändelsen och resultaten från första artikelavdragningen. 600 st, 43 dagar.
Japan — PVC-fri specifikation
Marknadskrav uteslöt PVC helt. Standard 840D TPU-konstruktionen var redan kompatibel, och vi bekräftade materialsammansättningsdokumentation genom leveranskedjan snarare än att ersätta något. 350 st, 42 dagar.
Vad köpare berättade för oss
"Böjda svetsar är där en leverantör får reda på. Du testade den sektionen på egen hand och visade oss resultatet."
— Produktingenjör, Jaktmärke
"Parameterposter per batch gjorde ett anspråk till ett dokument. Vårt efterlevnadsteam slutade ställa frågor efter det."
— Kvalitetschef, importör
"Om tyget går sönder före sömmen finns det inget kvar att bråka om. Det var testet som övertygade oss."
— Inköpsledare, distributör av utomhusutrustning
1. Vad är högfrekvent svetsning?
Ett elektromagnetiskt fält vid 27,12 MHz vänder polariteten ungefär 27 miljoner gånger per sekund. Polära molekyler i TPU:n försöker anpassa sig vid varje omkastning, och den interna friktionen genererar värme genom hela fogens tjocklek på en gång. Under elektrodtryck smälter de uppmjukade skikten samman och stelnar igen som en sammanhängande sektion.
2. Varför är ett kammarhus svårare att svetsa än ett rör?
Ett rör är en rak söm som upprepas. Detta skal har en krökt kolvkammare som kräver verktyg formad efter radien, en avsmalnande cylinderkammare där svetsbredden måste förbli konstant när panelen smalnar av, en svetsad ficka applicerad på en redan svetsad yta och en dragkedja svetsad in i sömmen. Var och en är ett separat verktygs- och parameterbeslut.
3. Hur vet du att en svets är bra?
Destruktiv peeling testning. Vid en korrekt svetsning rivs modertyget innan sömmen separeras. En ren separation längs svetslinjen innebär otillräcklig energi och utlöser en parametergranskning innan produktionen fortsätter.
4. Vilka är processvariablerna?
Effekt, elektrodtryck och uppehållstid, ställ in per inkommande tygsats och registreras. Kylning under tryck är det fjärde steget och det som oftast hoppas över i lågkostnadsproduktion — när man släpper elektroden tidigt lämnas en fog som ser korrekt ut och skalas isär under belastning.
5. Kan vilket vattentätt tyg som helst RF-svetsas?
Nej. Processen behöver molekylär polaritet. TPU och PVC svetsar väl; polyeten och polypropen är opolära och kan inte RF-svetsas alls. Obelagd nylon eller polyester kräver ett svetsbart laminat. Svetsbarheten testas på varje inkommande batch.
6. Svetsar du internt?
Ja, på våra egna linjer i Dongguan, Kina och Ho Chi Minh City, Vietnam, med elektrodverktyg som utvecklats internt. Svetslinjen och inspektionsprocessen är öppna för köparrevision.
7. Vad tar svetsning bort från fellistan?
Lyftande av sömtejp, nålperforeringar som öppnar sig igen när limmet åldras, sömmar som lossnar under vibrationer, ficksömmar som läcker där de sys genom skalet och remförankringar som tränger igenom barriären. Inget av dessa fellägen finns på ett svetsat skal.
8. Kan HF-svetsad pistolhylsa skuras eller spolas?
Ja. Utan sömtejp att lyfta tål svetsade sömmar rengöring som skulle skada ett tejpat fodral - användbart efter exponering för salt, silt eller blod.
9. Spricker svetsfogar i kyla?
Nej. Efter tolv timmar vid -20 °C förblev sömmarna intakta och flexibla utan spröda brott vid svetslinjen.
10. Finns en PVC-fri konstruktion tillgänglig?
Ja. Standard 840D TPU-konstruktionen är PVC-fri, och materialsammansättningsdokumentation kan tillhandahållas genom leverantörskedjan för marknader som kräver det.
11. Kan du utveckla en anpassad form?
Ja. Elektrodverktyg är utvecklat internt för anpassade längder, kammarprofiler, svetsad förstärkning och logotyplappar. Verktyg anges uttryckligen snarare än invikt i enhetspriset.
12. Vilka är de kommersiella villkoren?
MOQ 300 st, prover på 7–10 dagar, produktion på 30–45 dagar, citerad EXW, FOB eller CIF, med verktygsutveckling offererad per projekt och svetsparameterdokumentation tillgänglig för kvalitetsfiler.
Skicka din förfrågan till Sealock, skicka in dina krav här. Vi tillhandahåller supporttjänster för snabba svar för varumärken inom jaktutrustning över hela världen.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy